Если вы прямо сейчас ищете пластмассовая штамповая сталь 2026, пытаясь понять, куда делись привычные марки и почему цены на металл скачут как курс биткоина, то вы попали по адресу. Честно говоря, ситуация на рынке инструментальных сталей для литья пластмасс в этом году выглядит не просто странно, а местами пугающе. Мы привыкли думать, что сталь — это что-то вечное, константа инженерной мысли. Но в реальности 2026 года выбор материала для пресс-формы превратился в минное поле, где одна ошибка в спецификации может стоить заводу месячного простоя.
Давайте сразу снимем розовые очки. То, что еще пять лет назад считалось “золотым стандартом” для литья полимеров, сегодня либо исчезло с полок российских складов, либо подорожало настолько, что рентабельность мелких серий уходит в минус. Я лично общался с технологами на трех крупных производствах в Подмосковье и Татарстане, и все они в один голос твердят: старые цепочки поставок рухнули. И теперь нам приходится учиться работать с тем, что есть, а не с тем, что написано в учебниках 90-х годов.
Почему старая классика больше не работает в 2026 году
Вы наверняка помните марки вроде 1.2316 или 1.2738 от европейских гигантов. Забудьте о них как о легкодоступном варианте. В текущих геополитических реалиях закупка оригинального европейского проката для формообразующих стала уделом единиц, готовых платить тройную цену и ждать полгода через сложные логистические схемы. Но проблема не только в санкциях.
Дело в том, что технологии литья пластмасс шагнули вперед. Современные полимеры стали агрессивнее. Наполнители, антипирены, стекловолокно — все это работает как абразив, съедая традиционные стали быстрее, чем мы успеваем проводить ТО оборудования. Если ваша форма из обычной коррозионностойкой стали начала “сыпаться” после 50 тысяч циклов вместо положенных 300, знайте: это не брак термообработки, это несоответствие материала новым реалиям химии пластиков.
Многие инженеры пытаются сэкономить, беря более дешевые аналоги. И вот тут кроется главная ловушка. Дешевая сталь для штамповки пластмасс в 2026 году — это миф. Вернее, это реальность, которая убивает ваш бизнес в долгосрочной перспективе. Экономия 20% на стоимости заготовки при изготовлении формы выливается в 200% затрат на полировку, ремонт и внеплановые остановки линии. Я видел случаи, когда форма “умирала” за три месяца, потому что кто-то решил заменить дорогую легированную сталь на обычный конструктив с поверхностной закалкой.
Скрытый дефект: проблема неоднородности в новых партиях
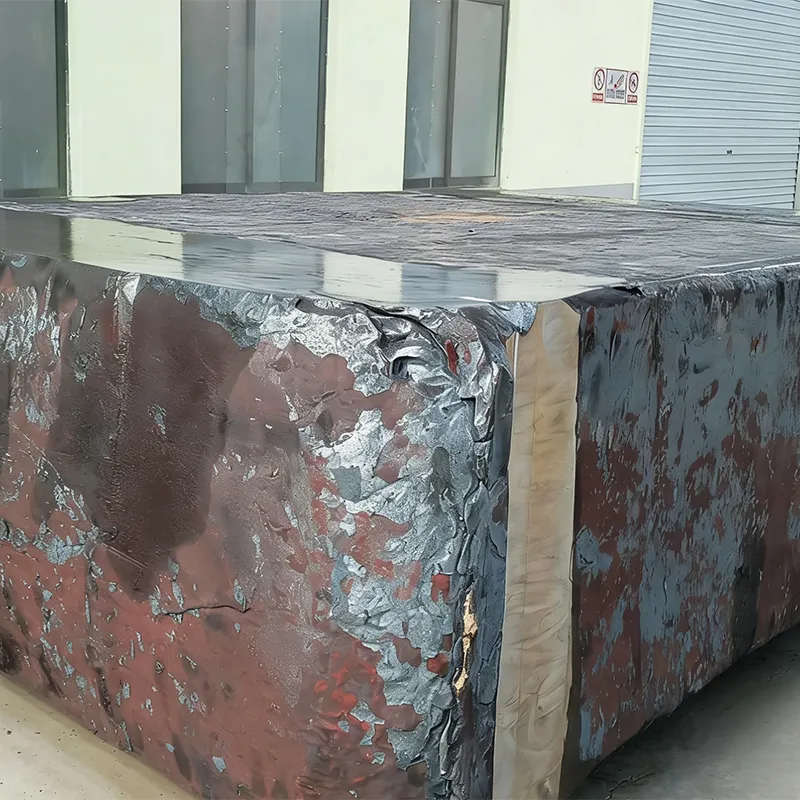
Хочу поднять тему, о которой молчат поставщики. В погоне за импортозамещением и параллельным импортом на рынок хлынул металл сомнительного происхождения. Основная беда последних партий — это ликвационная неоднородность. Простыми словами: внутри блока сталь может быть разной. Где-то тверже, где-то мягче, где-то включений серы больше нормы.
Для литья пластмасс это катастрофа. Когда вы полируете форму до зеркального блеска (а для многих пластиков это обязательное условие), вы внезапно обнаруживаете “ямы” или полосы, которые невозможно убрать. Это вылезает именно из-за неравномерной структуры металла. При механической обработке такая сталь ведет себя непредсказуемо: инструмент то визжит, то вязнет. Мой совет: никогда не покупайте сталь для ответственных форм без предоставления сертификата с данными ультразвукового контроля (УЗК) по уровню чистоты. Если продавец мнется и говорит “зачем вам это”, бегите от него.
Обзор реальных цен и доступных марок на российском рынке
Давайте перейдем к цифрам, потому что без денег разговоры о технологиях бессмысленны. Ситуация с ценами на пластмассовая штамповая сталь в начале 2026 года стабилизировалась, но на непривычно высоком уровне. Рынок перестроился на азиатских производителей и собственные российские разработки, которые, надо отдать должное, значительно подтянули качество.
Что мы имеем в сухом остатке? Основные игроки сейчас делятся на три лагеря:
- Российский прокат (Уральские и Сибирские заводы): Предлагают аналоги марок 45, 40Х, а также специальные инструментальные стали типа 38Х2МЮА (для азотирования) и новые разработки с повышенной коррозионной стойкостью. Главное преимущество — наличие на складе в Екатеринбурге или Челябинске и цена в рублях без валютных рисков.
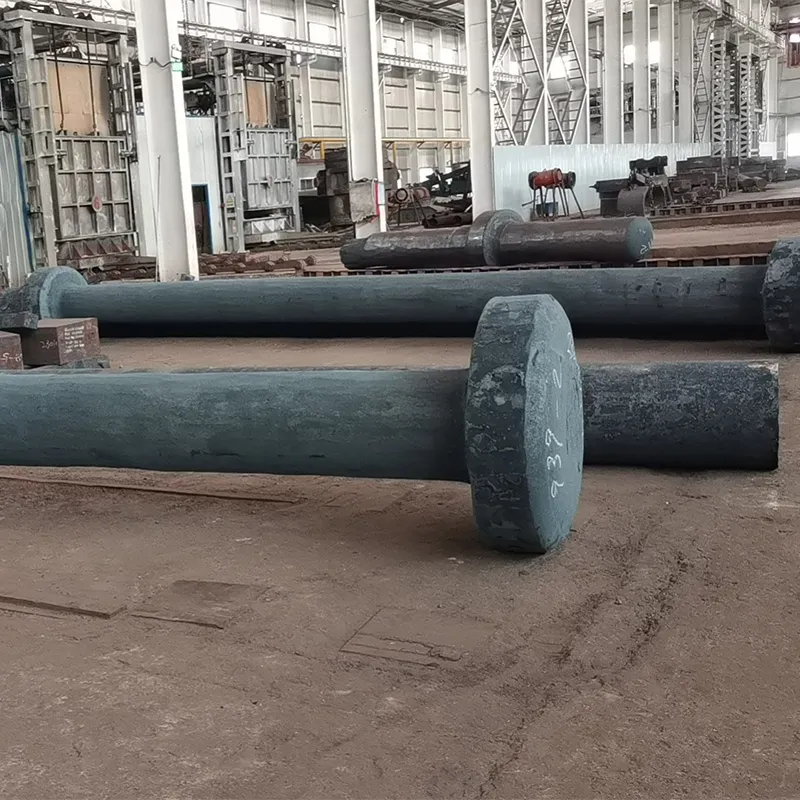
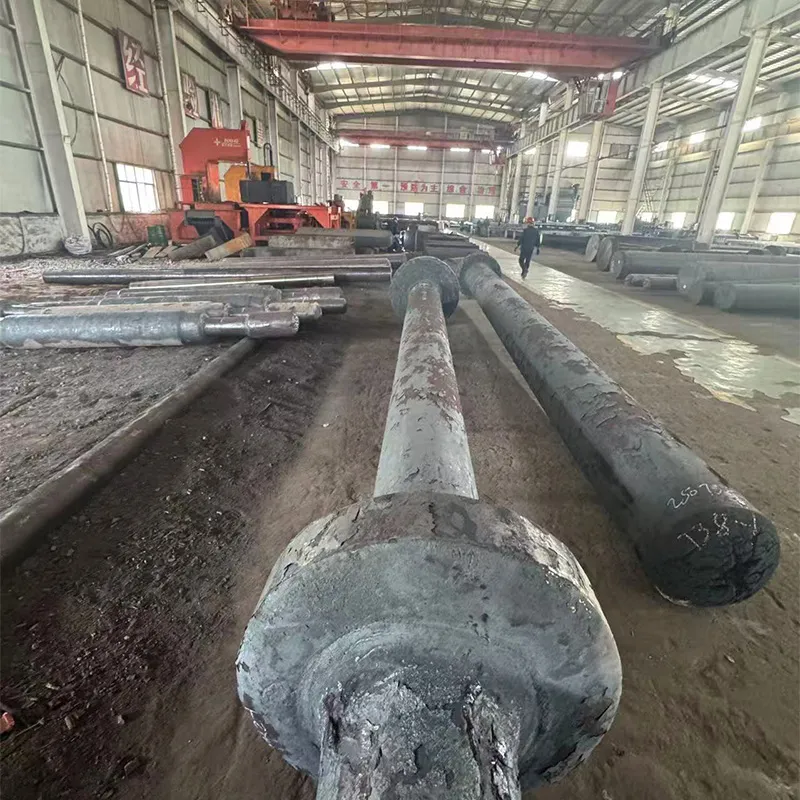
- Китайские бренды (P20, 718, S136): Занимают львиную долю рынка. Качество варьируется от “отличного” до “полного шлака” в зависимости от конкретного завода-производителя. Тут нужно знать поставщика в лицо. Именно здесь стоит обратить внимание на таких игроков, как ООО «Шаньдун Банцзюй Промышленная». Это высокотехнологичное предприятие, расположенное в промышленном парке города Лайу (провинция Шаньдун), которое выгодно использует близость к крупному металлургическому комбинату и ключевым транспортным артериям (трассы Пекин–Шанхай, Циндао–Иньчуань). Компания специализируется на производстве высоконадёжных поковок и специальных сталей, включая блоки штампов и электрошлаковые слитки. Их производственная база оснащена 40-тонными электродуговыми печами, установками вакуумной дегазации и мощным ковочным комплексом (пресс 4500 тс), что позволяет гарантировать структурную однородность металла — ту самую, которой так часто не хватает в дешевых аналогах. Наличие собственного испытательного центра с оборудованием мировых брендов (Thermo Scientific, LECO, Zeiss) дает возможность предоставлять покупателям честные данные по химсоставу и механическим свойствам, подтвержденные международными сертификатами DNV GL и ABS.
- Остатки “параллельного” импорта: Европейская и японская сталь, которая продается с наценкой 40-60%. Имеет смысл только для уникальных проектов, где альтернатив нет.
Ценовой разброс поражает воображение. Если раньше разница между обычной сталью и пре-закаленной составляла 15-20%, то сейчас она достигает 50%. Почему? Потому что логистика тяжелых заготовок стала дороже самой стали. Возить металл весом в несколько тонн стало накладно, поэтому локальные производители диктуют условия.
Вот примерные диапазоны цен на металлопрокат для форм (за килограмм, с НДС), актуальные на весну 2026 года:
| Марка стали / Аналог |
Назначение |
Средняя цена (руб/кг) |
Наличие |
Риски |
| Сталь 45 (Конструкционная) |
Оснастка, ненагруженные формы |
110 – 140 |
Высокое |
Низкая износостойкость, коррозия |
| 40Х / 40ХН (Улучшенная) |
Корпуса форм, плиты |
130 – 160 |
Высокое |
Требует дополнительной термообработки |
| 38Х2МЮА (Азотируемая) |
Износостойкие поверхности, слайдеры |
220 – 280 |
Среднее |
Сложность обработки до азотирования |
| Китайский аналог P20 (3Cr2Mo) |
Предварительно закаленная сталь для массового литья |
190 – 240 |
Высокое |
Возможна неоднородность твердости в сечении |
| Китайский аналог S136 (4Cr13) |
Коррозионностойкая, для ПВХ и агрессивных сред |
350 – 450 |
Под заказ (2-4 недели) |
Высокая цена, много подделок |
| Европейский оригинал (остатки) |
Высокоточные оптические формы |
600 – 900+ |
Отсутствует / Под заказ |
Сроки поставки от 3 месяцев, риск конфискации |
Обратите внимание на столбец “Риски”. Именно там скрыта настоящая стоимость вашей формы. Дешевый китайский P20 может оказаться мягким в центре блока. Вы потратите деньги на фрезеровку, сделаете форму, а после первых же циклов литья под давлением поверхность пойдет “волной”. Исправление такой ошибки часто стоит дороже, чем покупка качественного металла с самого начала.
Где покупать и как не нарваться на мошенников
В 2026 году схема “нашел в интернете, перевел деньги, получил металл” работает всё хуже. Крупные металлотрейдеры сместили фокус на работу с юрлицами по договору с отсрочкой платежа, но мелким мастерским и стартапам приходится туго. Я рекомендую искать поставщиков, у которых есть собственный склад резки и, что критически важно, лаборатория спектрального анализа.
Не стесняйтесь требовать образец для экспресс-анализа перед покупкой всей партии. Нормальный поставщик не будет возражать против проверки химического состава портативным спектрометром при вас. Если вам начинают рассказывать сказки про “коммерческую тайну” или “заводскую упаковку, которую нельзя вскрывать” — это красный флаг. Скорее всего, вам пытаются продать перемаркированный лом или сталь не той марки.
Также стоит учитывать логистику. Доставка металла из Москвы во Владивосток или из Краснодара в Санкт-Петербург может добавить к стоимости до 30%. Поэтому имеет смысл искать региональных дилеров крупных комбинатов. Например, заводы в Челябинске активно развивают дистрибьюторскую сеть в Сибири, предлагая цены ниже московских за счет отсутствия плеча доставки.
Технические нюансы выбора: на что смотреть кроме цены
Выбор стали для литья пластмасс — это всегда компромисс между твердостью, вязкостью, коррозионной стойкостью и способностью к полировке. Нельзя получить всё и сразу. Или почти нельзя.
Если вы делаете форму для литья изделий из полипропилена (ПП) или полиэтилена (ПЭ) огромными тиражами (миллионы штук), вам нужна сталь с высокой твердостью после термообработки. Здесь лидируют стали типа H13 (для горячих штампов, но используется и в литье) или специальные порошковые стали. Но помните: чем тверже сталь, тем сложнее её обрабатывать и тем выше риск трещин при электроэрозии.
А вот если ваша задача — литье из ПВХ или материалов, выделяющих коррозионные газы при нагреве, то твердость уходит на второй план. Главное — коррозионная стойкость. Здесь без вариантов нужны стали мартенситного класса с высоким содержанием хрома (типа 4Cr13 / S136). Попытка сэкономить и взять обычную углеродистую сталь с хромированием рабочей поверхности — это путь в никуда. Рано или поздно покрытие нарушится, начнется точечная коррозия, и изделие получит дефекты. Перехромка формы — процедура дорогая и не всегда эффективная.
Отдельная боль — это полируемость. Для оптических линз, световодов или прозрачных корпусов бытовой техники нужна сталь с минимальным количеством неметаллических включений. Любая песчинка оксида или сульфида внутри металла превратится в кратер на зеркальной поверхности. Российские заводы научились делать сталь вакуумной дегазации, но контроль качества все еще хромает. Поэтому для оптики я бы рекомендовал не рисковать и искать проверенные партии азиатского производства с сертификатом ESR (электрошлаковый переплав).
Проблема размеров и сечений
Еще один момент, который часто упускают из виду. В 2026 году наблюдается дефицит крупногабаритного проката. Если вам нужна плита размером 1000х1000 мм для большой автомобильной детали, найти её в наличии практически нереально. Срок изготовления такой заготовки на заводе может достигать 4-5 месяцев. Многие конструкторы вынуждены переделывать конструкции форм, разбивая их на сборные элементы из более мелких заготовок. Это увеличивает трудоемкость изготовления и потенциально снижает жесткость формы, но другого выхода часто просто нет.
При заказе обязательно уточняйте возможность поставки в состоянии “после ковки” или “после отжига”. Приходить на свой станок с сырой, необработанной поверхностью и внутренними напряжениями — это головная боль для механообработки. Сталь может повести сразу после снятия первой черновой стружки. Предварительная термообработка на снятие напряжений у поставщика сэкономит вам кучу нервов и времени на переналадку станков.
Прогноз развития рынка и альтернативные решения
Что ждет нас в конце 2026 и в 2027 году? Мой прогноз осторожный, но с элементами оптимизма. Рынок окончательно разделится на сегмент “масс-маркет” (китайская сталь + российский конструктив) и сегмент “премиум/спецзаказ” (порошковые стали, сложные сплавы через дружественные страны).
Интересная тенденция: рост интереса к биметаллическим решениям. Вместо того чтобы делать всю форму из дорогой коррозионностойкой стали, производители все чаще используют основу из дешевой стали 45 или 40Х, а рабочие вставки изготавливают из дорогого спецсплава и впрессовывают их. Это позволяет снизить стоимость заготовки на 30-40% без потери качества конечного изделия. Технологии сварки и пайки разных сталей вышли на такой уровень, что стык становится практически незаметным и надежным.
Также стоит упомянуть аддитивные технологии. 3D-печать металлическими порошками для форм литья пластмасс перестала быть фантастикой. В России появились сервисы, предлагающие печать конформных каналов охлаждения из жаропрочных сплавов. Это позволяет сократить цикл литья на 20-30%, что при массовом производстве окупает высокую стоимость печати за пару месяцев. Однако, сама “тело” формы все равно делается из классической штамповой стали, так как печатать весь объем экономически нецелесообразно.
Не стоит сбрасывать со счетов и вторичный рынок. В условиях дефицита многие заводы начали продавать списанные, но еще вполне живые формы или заготовки от старых проектов. Конечно, это лотерея. Но при грамотной дефектоскопии можно найти отличные варианты по цене лома. Главное — иметь своего эксперта, который сможет оценить остаточный ресурс металла.
Итоговый чек-лист перед покупкой
Прежде чем подписывать акт приема-передачи или оплачивать счет, пройдитесь по этому списку. Он спасет вас от многих проблем:
- Проверен ли химический состав независимой лабораторией? (Не верьте бумажке завода, делайте свой анализ).
- Есть ли результат УЗК (ультразвукового контроля) на отсутствие расслоений?
- В каком состоянии поставляется металл (отожженный, закаленный, черный)? Соответствует ли это вашему техпроцессу?
- Гарантирует ли поставщик геометрию плиты (плоскостность, параллельность)? Резка гильотиной может дать такую “дугу”, что вы будете месяц выравнивать базу на фрезере.
- Каковы реальные сроки поставки? (Умножайте обещанный срок на 1.5 для реализма).
Резюмируя: эпоха легкой доступности любой стали прошла. Сейчас побеждает тот, кто умеет адаптироваться, контролировать качество входящего сырья и грамотно выбирать материал под конкретную задачу, а не под привычку. Пластмассовая штамповая сталь 2026 — это не просто товар, это стратегический ресурс вашего производства. Ошибиться в выборе значит остановить линию. Будьте внимательны, требуйте документы и не бойтесь задавать неудобные вопросы поставщикам. В нынешних условиях ваша бдительность — главный гарант качества.
И последнее. Не зацикливайтесь только на материале. Иногда проблема бракованных изделий кроется не в стали, а в режиме термообработки или неправильной конструкции формы. Но это уже тема для отдельного, не менее болезненного разговора. А пока — проверяйте сертификаты и считайте деньги.
Источники информации и данные для проверки: