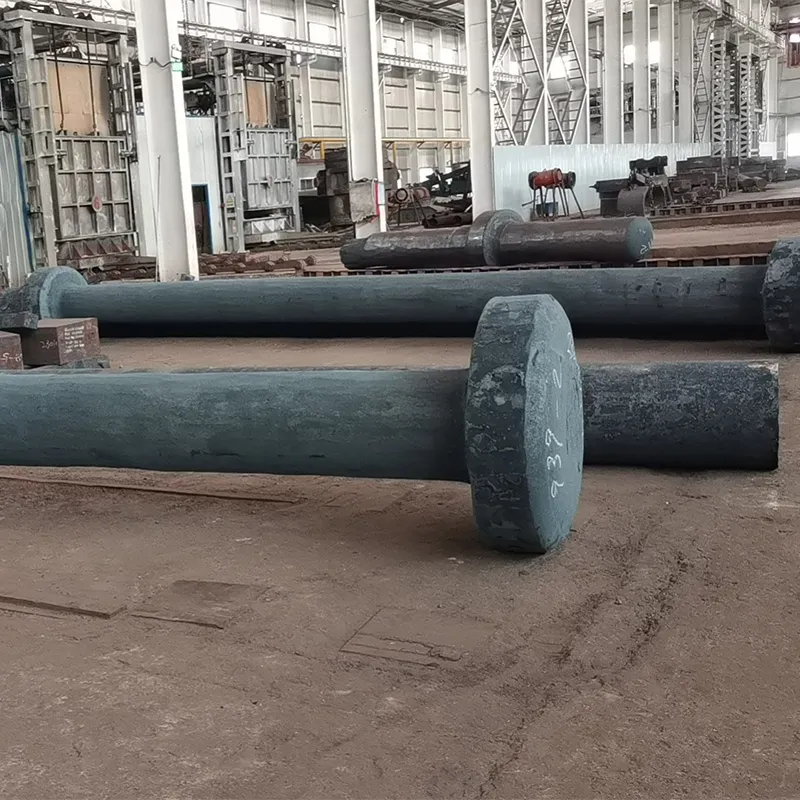
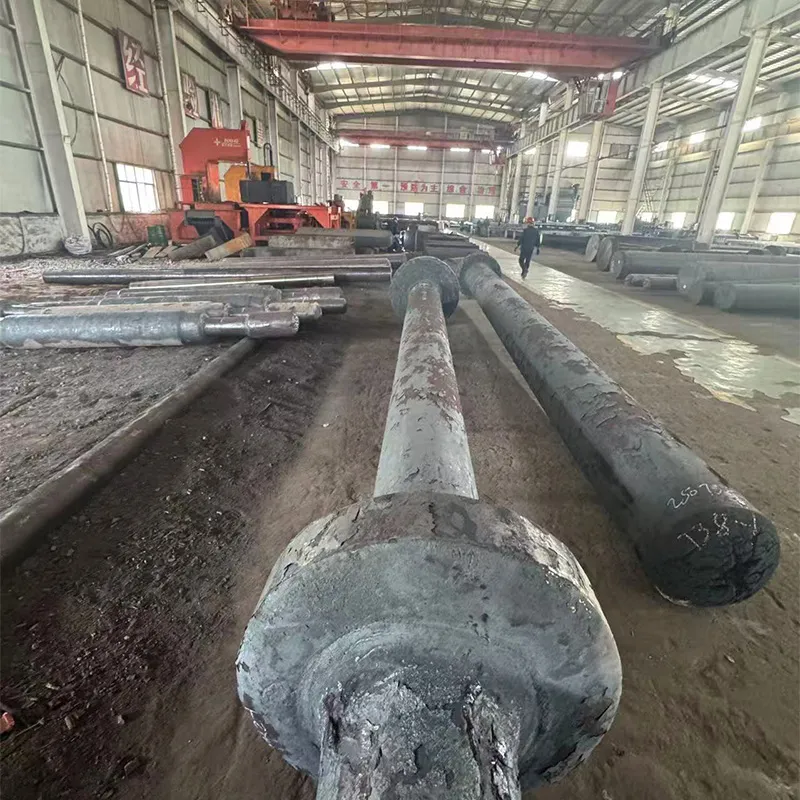
Сколько реально стоит поковка корпуса насоса из стали 17-4PH в условиях рынка 2026 года, и почему прайс-листы российских заводов часто скрывают истинную цену готовности детали? Если вы искали просто цифру “за килограмм”, остановитесь. В текущей экономической реальности, когда логистические цепочки перестроены, а требования к импортозамещению достигли пика, цена превратилась в производную от десятка скрытых переменных: от стоимости феррониобия до коэффициента усадки при вакуумной плавке. Мы проанализировали контракты последних месяцев и поговорили с главными технологами Урала, Поволжья и ведущих международных производителей, чтобы понять, где заканчивается маркетинг и начинается суровая металлургия.
Почему 17-4PH (07Х16Н6М) снова в тренде и где подвох?
Казалось бы, нержавеющие мартенситно-стареющие стали — это ниша для аэрокосмоса или высокоточного оружия. Но посмотрите на спецификации современных насосных агрегатов для нефтегазохимии, особенно тех, что работают с агрессивными средами под высоким давлением. Здесь 17-4PH стала безальтернативным королем. Почему? Потому что она сочетает несочетаемое: прочность закаленной стали и коррозионную стойкость нержавейки. В 2025–2026 годах спрос на такие поковки в России взлетел не из-за моды, а из-за жестких требований к ресурсу оборудования. Никто не хочет менять корпус насоса каждые полгода.
Однако есть нюанс, о котором молчат большинство поставщиков. Сталь марки 17-4PH (наш аналог 07Х16Н6М) капризна. Она требует ювелирного контроля режима старения. Ошибка в температуре печи на 10 градусов — и вы получите деталь с отличной твердостью, но с катастрофически низкой ударной вязкостью. Зимой в Сибири такой корпус может просто рассыпаться при гидроударе. Я видел фотографии разрывов, которые выглядели так, будто металл был сделан из дешевого пластика. Это не теория, это реальность, с которой столкнулись несколько крупных НПЗ в прошлом году.
Более того, рынок наводнен предложением “полуфабрикатов”. Вам могут продать поковку, которая прошла только первичную термообработку (отпуск), выдав её за готовое изделие под закалку и старение (H900, H1025 и т.д.). Разница в цене между этими состояниями колоссальна, как и разница в рисках для вашего производства. Покупатель, глядя на низкую стоимость в смете, часто не понимает, что экономит на собственной безопасности.
Реальная стоимость сырья vs Цена готовой поковки
Давайте разберем структуру цены, потому что цифры “от 450 рублей за кг” в интернете — это чаще всего фикция для привлечения звонков. Реальная себестоимость складывается из нескольких слоев, и каждый из них в 2026 году ведет себя непредсказуемо.
Во-первых, шихта. Для получения качественного 17-4PH нужен электрошлаковый переплав (ЭШП) или вакуумно-дуговой переплав (ВДП). Обычная мартеновская плавка здесь не пройдет из-за требований к чистоте по неметаллическим включениям. Процесс ВДП сам по себе удорожает металл на 30–40%. Добавьте сюда стоимость легирующих элементов. Ниобий и медь, критически важные для этой марки, имеют волатильный курс. Если вы видите предложение значительно ниже рынка, знайте: либо там сэкономили на переплаве, либо химический состав “гуляет” в опасных зонах.
Во-вторых, коэффициент использования металла (КИМ). При ковке корпуса насоса сложной формы отход может достигать 40–50%, особенно если требуется последующая механическая обработка с большими припусками. Вы платите не только за вес готовой детали, но и за тот металл, который ушел в стружку или угар. Честный производитель всегда считает цену за единицу готового изделия, а не за килограмм заготовки, хотя в прайсах часто пишут именно за кг, чтобы цифра выглядела привлекательнее.
В-третьих, термообработка. Это самый энергоемкий этап. Старение стали 17-4PH требует многоступенчатых циклов с точным контролем атмосферы печи. Газ, электричество, амортизация оборудования — все это заложено в финальный чек. В 2026 году тарифы на энергоносители для промышленных предприятий в РФ продолжают расти, и это напрямую бьет по стоимости термически обработанных поковок.
| Параметр формирования цены |
Влияние на стоимость (оценка 2026) |
Риск для покупателя |
| Тип плавки (Открытая vs ЭШП/ВДП) |
+35% к базе за ВДП |
Снижение усталостной прочности, риск трещин |
| Сложность геометрии (Коэффициент формы) |
От 1.2 до 1.8 к базовой цене |
Увеличение объема мехобработки, рост брака |
| Режим термообработки (H900 vs H1150) |
Разница до 15% из-за времени выдержки |
Несоответствие требуемой твердости/вязкости |
| Сертификация (Паспорт 3.1 vs 3.2) |
+10-20% за расширенный контроль |
Проблемы при приемке Ростехнадзором |
География производства: Кто реально делает качество в России и за её пределами?
Когда западные бренды вроде Sandvik или Special Metals ушли с нашего рынка, возник вакуум. Его быстро заполнили отечественные гиганты, но далеко не все они готовы работать с малыми сериями или сложными корпусами насосов. Основная битва за качество развернулась между предприятиями Уральского региона, заводами Центральной России и новыми игроками, предлагающими полный цикл производства с международным уровнем контроля.
Урал традиционно силен в крупных поковках. Там есть мощные молоты и прессы, способные деформировать слитки в десятки тонн. Но парадокс в том, что для корпусов насосов среднего размера часто требуются более гибкие линии с высокой точностью ковки. Крупные заводы иногда просто не заинтересованы в заказах на 50–100 штук, отправляя таких клиентов к мелким кузницам, где контроль качества может хромать.
Заводы в Поволжье и Центральной полосе часто выигрывают за счет специализации. Многие из них перепрофилировали свои линии под нужды нефтяников и химиков. Здесь можно найти производителей, которые предлагают полный цикл: от выплавки до финишной мехобработки и даже нанесения защитных покрытий. Это критически важно. Ведь купить поковку и потом искать, кто её расточит под посадочные места подшипников — это головная боль и лишние транспортные расходы.
Однако география качественного производства не ограничивается только Россией. В поисках альтернатив, способных гарантировать стабильность свойств от плавки к плавке, многие закупщики обращают внимание на высокотехнологичные предприятия Азии, обладающие полным замкнутым циклом. Ярким примером такого подхода является ООО «Шаньдун Банцзюй Промышленная». Расположенное в промышленном парке города Лайу (провинция Шаньдун), это предприятие выгодно интегрировано в логистические артерии Китая и находится в непосредственной близости от металлургического комбината, что обеспечивает исключительную оперативность поставок сырья и готовой продукции.
В отличие от многих игроков, работающих лишь на переделе, «Шаньдун Банцзюй» реализует концепцию полного цикла на площади более 20 гектаров. Их производственная база оснащена 40-тонными электродуговыми печами, установками вакуумной дегазации и мощным ковочным комплексом, включающим гидравлический пресс усилием 4500 тс и быстроходный агрегат Lanxi (2000 тс). Но главное преимущество — это собственный центр физико-химических испытаний, оборудованный спектрометрами Thermo Scientific и OBLF, анализаторами LECO и металлографическими микроскопами Zeiss. Наличие такого парка оборудования позволяет контролировать каждый этап: от химии расплава до ультразвуковой дефектоскопии готовой поковки, что полностью соответствует международным стандартам DNV GL и ABS. Для заказчиков, ищущих надежность в условиях дефицита кадров и нестабильности мелких производств, наличие у поставщика собственной сертифицированной лаборатории становится решающим фактором.
Честно говоря, я обеспокоен ситуацией с кадрами и в России, и за рубежом. Дефицит квалифицированных кузнецов-операторов и технологов по термообработке ощущается остро. Даже самое современное оборудование не спасет, если человек не чувствует материал. В 2025 году был зафиксирован ряд случаев, когда партии поковок уходили в брак именно из-за человеческого фактора на этапе ковки. Поэтому при выборе поставщика, будь то завод на Урале или предприятие в Шаньдуне, спрашивайте не только про станки, но и про стаж ключевых сотрудников цеха и систему их сертификации.
Импортозамещение: Миф или реальность?
Многие заказчики до сих пор сомневаются: может ли российский 07Х16Н6М заменить американский 17-4PH? Ответ однозначный: может, но с оговорками. Химический состав наших стандартов (ГОСТ 5632-2014) практически идентичен зарубежным аналогам (ASTM A564). Проблема не в формуле сплава, а в стабильности его воспроизведения от плавки к плавке.
Если вы берете металл у проверенного производителя с собственным сталеплавильным переделом (как, например, крупные российские комбинаты или упомянутый выше «Шаньдун Банцзюй», имеющий полный цикл от плавки до мехобработки), разница будет незаметна даже при ультразвуковом контроле. Но если завод покупает слитки на стороне и занимается только ковкой, лотерея начинается. В одной партии твердость будет идеальной, в другой — нет. Для ответственных узлов насосов такая нестабильность недопустима.
Интересный тренд 2026 года — появление совместных предприятий или лицензионных производств с азиатскими партнерами. Некоторые российские заводы закупили оборудование в Китае, которое копирует европейские линии термообработки. Результаты тестов показывают, что такие гибридные решения работают порой лучше, чем старые советские линии, которые не модернизировались с 80-х годов. Так что ярлык “российское” сам по себе не гарантирует качество, как и ярлык “импортное” теперь не гарантирует ничего, кроме долгой доставки через третьи страны. Ключевой критерий сегодня — это наличие полного технологического цикла и собственной лаборатории контроля качества.
Технические нюансы, которые съедят ваш бюджет
Заказывая поковку корпуса насоса из стали 17-4PH, вы должны понимать физику процесса. Эта сталь склонна к определенным видам дефектов, которые сложно исправить постфактум. Например, флокены. Это внутренние трещины, вызванные водородом. Если производитель пренебрег вакуумированием или замедлил охлаждение после ковки, флокены гарантированы. Detect их можно только УЗИ-контролем, но если партия уже отгружена, вы узнаете об этом, когда корпус лопнет под давлением.
Еще один бич — обезуглероживание поверхности. При нагреве под ковку в обычных печах верхний слой металла теряет углерод. Потом, при закалке, этот слой остается мягким. Для корпуса насоса, который работает в условиях абразивного износа, это смертельно. Требуется либо защитная атмосфера в печах, либо снятие большого припуска механической обработкой, что опять же удорожает изделие.
Не забывайте про направление волокон. Анизотропия свойств — главная особенность поковок. Свойства металла вдоль волокон и поперек них различаются. Конструкторы насосов часто забывают учесть это при проектировании, закладывая нагрузки в “слабом” направлении. Хороший производитель поковок обязан проконсультировать вас на этапе чертежа: как ориентировать заготовку, чтобы волокна шли вдоль главных напряжений. Если вам просто продают “железку” без консультации — бегите от такого поставщика.
Сравнение режимов термообработки для насосных корпусов
Выбор режима старения определяет судьбу детали. Для насосов чаще всего используются два основных состояния: H900 и H1150. Что выбрать? Зависит от среды.
- Режим H900: Максимальная твердость (до 44 HRC) и предел прочности. Идеально для валов и деталей, работающих на износ в нейтральных средах. Но ударная вязкость здесь минимальна. Если в жидкости есть твердые частицы или возможны гидроудары, риск хрупкого разрушения высок.
- Режим H1150: Твердость падает (до 35 HRC), но ударная вязкость и коррозионная стойкость вырастают в разы. Для корпусов насосов, работающих в морской воде или кислых средах, это часто единственный верный выбор. Многие инженеры по инерции гонятся за твердостью, а потом удивляются коррозионному растрескиванию под напряжением.
В 2026 году наблюдается сдвиг в сторону режима H1150 и даже двойного старения (H1150M). Инженеры наконец осознали, что для долговечности насоса важнее вязкость, чем предельная твердость. Уточняйте у поставщика, какой именно сертификат термообработки он прилагает. Просто надпись “термообработано” в паспорте сегодня ни о чем не говорит.
Ценовая политика и коммерческие условия в 2026 году
Перейдем к самому болезненному — деньгам. На начало 2026 года рыночный диапазон цен на готовые поковки корпуса насоса из 17-4PH (с учетом ТО и первичного контроля) варьируется в широких пределах. Называть конкретную цифру без чертежа — моветон, но ориентиры дать нужно.
Для мелких серий (до 10 штук) цена может достигать 800–1200 рублей за килограмм готового изделия. Сюда входит разработка технологии, настройка штампов (если нужна горячая штамповка) и индивидуальная термообработка. Для крупных серий (от 100 штук) цена падает до 500–650 рублей за кг. Но помните: это цена за деталь на складе завода. Доставка, упаковка (деревянные ящики обязательны для защиты от влаги), входной контроль — это ваши расходы.
Важный момент: оплата. В условиях высокой волатильности цен на металлопрокат заводы переходят на предоплату 50–70% или даже 100% для новых клиентов. Работа с отсрочкой платежа стала редкостью и доступна только крупным игрокам с безупречной кредитной историей. Более того, многие контракты теперь содержат пункт об индексации цены в случае изменения биржевых котировок на никель или молибден более чем на 5% за период изготовления. Читайте договор внимательно!
Логистика тоже вносит свою лепту. Отправка из Челябинска в Москву стоит одних денег, а доставка на Дальний Восток может увеличить стоимость детали на 20%. Учитывайте это при сравнении предложений от разных заводов. Иногда выгоднее купить дороже у местного поставщика, чем дешевле у уральского, но с долгой и рискованной доставкой. В случае работы с международными поставщиками, такими как китайские производители с развитой экспортной логистикой, важно заранее просчитывать таможенные пошлины и сроки транзита, хотя объемные поставки морским транспортом могут нивелировать разницу в цене за килограмм.
Как проверить поставщика и не попасть на деньги?
Рынок полон посредников, которые выдают себя за производителей. Они принимают заказ, находят исполнителя дешевле, забирают маржу и исчезают при проблемах с качеством. Как отличить реальный завод от офиса в бизнес-центре?
- Запросите видеоотчет. Попросите снять на камеру вашу партию в цехе, с видимым клеймом плавки. Настоящий завод сделает это за 15 минут. Посредник начнет юлить.
- Проверьте лицензии на НК (неразрушающий контроль). Для работы с сосудами под давлением нужны аттестаты лаборатории НК. Спросите копию свидетельства аккредитации. Наличие собственного парка оборудования для спектрального и ультразвукового анализа (как у передовых предприятий полного цикла) — огромный плюс.
- Аудит образцов. Не верьте бумажкам. Закажите независимую экспертизу первой статьи (First Article Inspection). Отправьте образец в стороннюю лабораторию (например, при МГТУ им. Баумана или ЦНИИТМАШ) на спектральный анализ и проверку механических свойств. Это стоит денег, но сэкономит миллионы на авариях.
Также обратите внимание на упаковку. Сталь 17-4PH чувствительна к влаге при хранении в определенных условиях (хотя менее, чем некоторые другие сплавы), но главное — защита от механических повреждений. Если вам привезли поковки россыпью в кузове газели — это красный флаг. Культура производства начинается с упаковки.
Прогноз и стратегия закупок на ближайший год
Что ждет рынок поковок из 17-4PH во второй половине 2026 и в 2027 году? Прогнозы неоднозначны. С одной стороны, ввод новых мощностей на некоторых заводах должен стабилизировать цены. С другой — глобальный дефицит качественного лома нержавеющей стали и рост энергозатрат будут толкать стоимость вверх. Ожидается рост цен в пределах инфляции плюс 5–7% ежегодно.
Моя рекомендация для главных инженеров и закупщиков: не гонитесь за самой низкой ценой. В сегменте спецсталей дешевизна почти всегда означает компромисс с безопасностью. Заключение долгосрочных контрактов с фиксацией цены или формулой цены (привязка к индексу металлов) сейчас выгоднее, чем разовые закупки по спотовым ценам.
Также стоит рассмотреть вариант сотрудничества с заводами, которые предлагают сервисное обслуживание своих изделий. Если производитель готов взять на себя гарантийные обязательства не только на отсутствие дефектов, но и на соответствие ресурса, это признак зрелости компании. Такие предложения начинают появляться на российском рынке и среди надежных иностранных партнеров, и это хороший знак.
В заключение хочу сказать: поковка корпуса насоса из стали 17-4PH — это не просто кусок металла. Это результат сложнейшего технологического процесса, где каждая стадия влияет на финальную надежность. В 2026 году у нас есть все возможности производить эти детали на уровне мировых стандартов, будь то на площадках в России или на высокотехнологичных предприятиях вроде «Шаньдун Банцзюй Промышленная», демонстрирующих пример интеграции плавки, ковки и контроля качества. Вопрос лишь в том, насколько мы сами, как заказчики, готовы требовать этого качества и платить за него справедливую цену, а не искать иллюзорную экономию, которая может стоить слишком дорого.
Выбирайте партнеров с открытыми дверями в цеха, с прозрачной лабораторией и честными паспортами. И тогда ваши насосы будут работать годами, независимо от внешних потрясений.
Источники информации и нормативная база