Давайте будем честны: если вы ищете поковки для нефтегазового и нефтехимического оборудования 2026 года, просто надеясь найти каталог с красивыми картинками, вы уже проиграли. Рынок изменился до неузнаваемости за последние полгода. То, что работало в 2023-м, сегодня может стать причиной простоя установки стоимостью в миллиарды рублей. Я не буду писать вам про «высокое качество» и «индивидуальный подход» — это пустой шум, который генерируют отделы продаж, не видевшие цеха годами. Реальность такова: дефицит легированных слитков, новые ГОСТы, которые еще даже не успели переварить на местах, и парадоксальная ситуация, когда российские заводы завалены заказами, но критически важные поковки для арматуры высокого давления приходится ждать месяцами. В этой статье я разберу, почему стандартные процедуры закупки больше не работают, где скрываются реальные риски брака, который всплывает только через год эксплуатации, и как выбрать поставщика, который не исчезнет после получения аванса. Это не маркетинговая брошюра, а жесткий разбор полетов для тех, кто отвечает за безопасность и бюджеты.
Почему старые спецификации больше не работают в 2026 году
Вы замечали странную тенденцию? Еще пару лет назад инженер мог просто кинуть чертеж с маркировкой стали 20Х13 или 09Г2С любому крупному игроку рынка и получить деталь «как надо». Сегодня этот номер не пройдет. И дело не в квалификации металлургов. Проблема глубже. Сырьевая база сместилась. Если раньше мы опирались на европейские добавки и японские технологии прокатки, то теперь цепочки поставок перестроены на Восток и внутренние резервы. Но вот загвоздка: химический состав руды разный, технологии плавки отличаются, и тот самый «аналог», который вам предлагают под видом импортозамещения, ведет себя при экстремальных нагрузках совершенно иначе.
Я лично видел отчеты с испытаний, где поковки из новой партии российской стали показывали отличную ударную вязкость при +20°C, но рассыпались как стекло при -40°C, хотя по паспорту все было в норме. Это страшно. Когда речь идет о нефтегазовом оборудовании, работающем в условиях Ямала или шельфа Арктики, такая «мелочь» стоит жизней. Поэтому, заказывая поковки для нефтегазового и нефтехимического оборудования в 2026 году, вы должны забыть про формальное соответствие ГОСТ. Вам нужно требовать расширенный цикл испытаний, включая тесты на межкристаллитную коррозию и усталостную прочность именно в тех режимах, в которых будет работать ваш узел.
Более того, стандарты ужесточились. Новые требования Ростехнадзора и отраслевые стандарты (СТО Газпром, СТО Роснефть) обновились. Теперь контроль сплошности металла проводится ультразвуком на частотах, которые раньше считались избыточными. Многие мелкие кузницы просто не имеют оборудования для такого уровня контроля. Они могут сделать деталь по размерам, но гарантировать отсутствие внутренних расслоений — нет. И это первый красный флаг, который вы должны видеть еще на этапе тендера.
Ловушка «импортозамещения»: где нас дурят
Скажу вещь непопулярную, но необходимую. Термин «импортозамещение» стал удобным щитом для продажи посредственного продукта. Вам говорят: «Это наш аналог немецкой поковки». А вы спрашиваете: «А какой конкретно немецкой? По какому стандарту она была сделана?». Часто оказывается, что сравнивают несравнимое. Европейские поковки для нефтехимии часто делались из сталей с ультранизким содержанием серы и фосфора (менее 0.005%), что достигалось вакуумно-дуговым переплавом (ВДП). Наши заводы массово переходят на ВДП только сейчас, и мощности ограничены.
Если вам предлагают дешевую поковку без сертификата на вакуумный переплав для критического узла компрессора или задвижки высокого давления — бегите. Экономия в 15-20% на этапе закупки обернется заменой всего агрегата через два года. В нефтехимии простой установки стоит дороже, чем самая дорогая поковка в мире. Не ведитесь на красивые презентации. Требуйте протоколы плавки. Смотрите на содержание газов (водорода, кислорода, азота). Именно они определяют ресурс детали.
Технологические нюансы: что происходит внутри металла
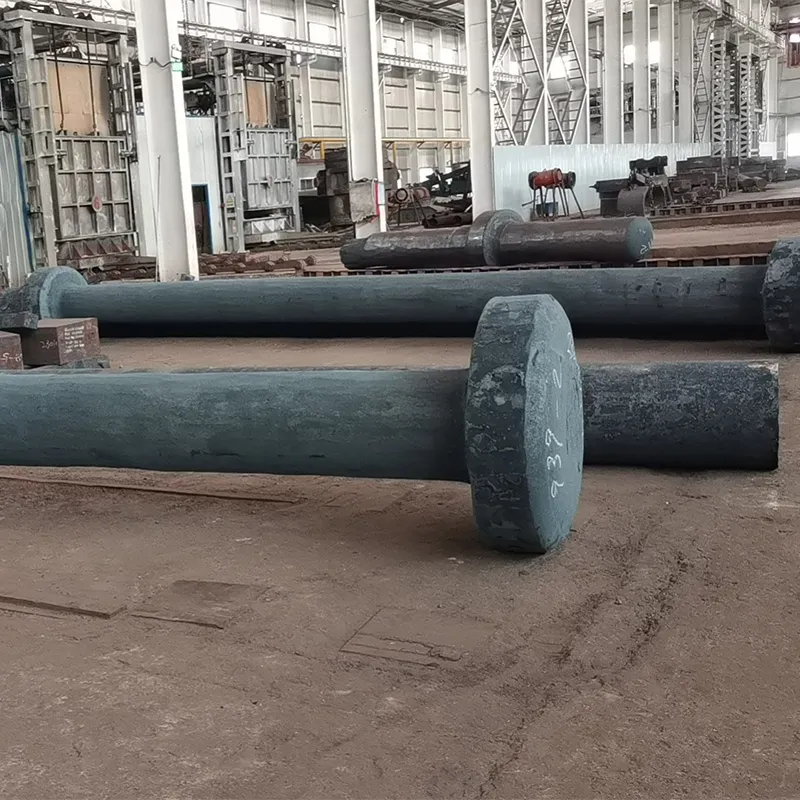
Давайте копнем в технологию, чтобы вы понимали, за что платите. Поковка — это не просто кусок железа, которому придали форму молотом. Это сложная история термомеханической обработки. Главная задача ковки — разрушить литую структуру слитка, измельчить зерно и направить волокна металла вдоль силовых линий будущей детали. Если этот процесс нарушен, никакая последующая термообработка не спасет ситуацию.
В 2026 году ключевой проблемой становится температурный режим нагрева под ковку. Из-за изменений в составе шихты (лом, прямое восстановление железа) интервалы ковки сузились. Перегрев ведет к пережогу границ зерен — это необратимый брак. Недогрев ведет к трещинам. На крупных заводах стоят автоматизированные печи с точностью до градуса. На мелких «гаражных» производствах, которых расплодилось вокруг больших строек, температуру определяют «на глаз» по цвету каления. Вы представляете риск?
Особенное внимание нужно уделить поковам сложной конфигурации: тройникам, переходам, фланцам с буртом. Здесь критична степень обжатия. Если металл не получил достаточной деформации в центре изделия, там остается рыхлость. Со временем, под давлением агрессивной среды (сероводород, кислоты), именно там начнется развитие трещины. И она пойдет внезапно.
- Критический параметр: Степень уковки. Для ответственных деталей она должна быть не менее 3-4. Спрашивайте об этом технолога.
- Термообработка: Отжиг, нормализация, закалка с отпуском. Каждая операция должна фиксироваться в диаграмме температур. Требуйте эти графики.
- Контроль: УЗК (ультразвуковой контроль) обязателен для всех поковок массой свыше 50 кг для нефтегаза. Магнитопорошковый контроль поверхности — для всех без исключения.
Рынок 2026: Цены, сроки и реальная доступность
Перейдем к самому болезненному — деньгам и срокам. Ситуация на рынке поковок для ТЭК в России сейчас напоминает американские горки. С одной стороны, внутренний спрос колоссальный из-за программы модернизации НПЗ и расширения трубопроводной системы на Восток. С другой — экспортные ограничения и сложности с логистикой сырья.
Что мы видим по ценам? За последний год стоимость тонны готовых поковок из легированных сталей выросла в среднем на 25-30%. Но это среднее значение. Если брать уникальные позиции (например, поковки из жаропрочных сплавов для пиролизных печей), рост может достигать 50%. Почему? Потому что производителей, способных сделать такую деталь качественно, можно пересчитать по пальцам одной руки. Монополия диктует цены.
По срокам изготовления забудьте про «две недели». Реальный цикл заказа крупной партии поковок сейчас составляет от 3 до 6 месяцев. Сюда входит время на закупку слитка (очередь на прокатных станах огромная), сама ковка, длительная термообработка (иногда циклы отпуска занимают несколько суток) и контроль качества. Если вам обещают сделать сложную поковку за месяц — вас либо обманывают, либо предложат товар со склада, который лежал там неизвестно сколько и неизвестно в каких условиях (окисление поверхности, возможная коррозия).
Фактор логистики и географии
География играет злую шутку. Основные кузнечно-прессовые мощности сосредоточены на Урале и в Центральной России. Доставка тяжеловесных поковок (особенно моноблочных) на Дальний Восток или в арктические зоны съедает львиную долю бюджета. Логистика стала фактором №1 в себестоимости. Иногда дешевле купить поковку в Китае и довезти её морем во Владивосток, чем везти с Челябинска автотранспортом. Да, я сказал это вслух. Китайские производители за последние три года сделали огромный рывок в качестве сталей для нефтегаза. И да, они готовы работать в рублях или юанях, предлагая гибкие условия.
Однако есть нюанс: сертификация. Для работы на объектах поднадзорных Ростехнадзору, китайская продукция должна иметь российское разрешение на применение (РА). Получение РА — процесс долгий и бюрократический. Поэтому многие игроки рынка идут по пути «серого импорта» или закупок через третьи страны, что несет свои юридические риски. Выбор за вами: долго и легально с отечественным заводом, или быстро, но с рисками признания гарантии недействительной при проверке.
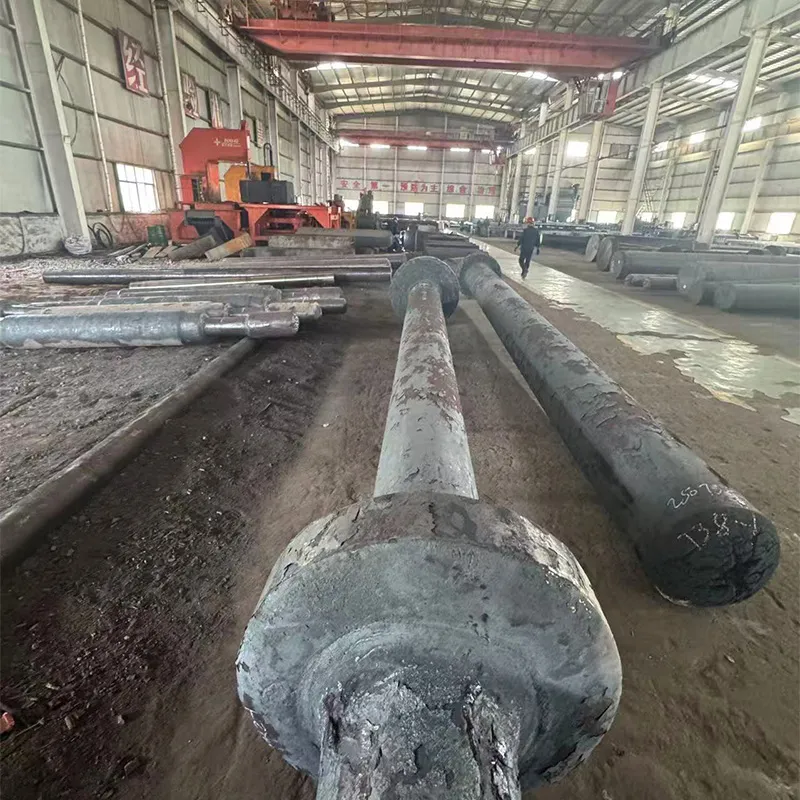
В этом контексте стоит обратить внимание на игроков, которые смогли интегрировать полный производственный цикл и решить проблему логистики еще на этапе проектирования завода. Яркий пример такого подхода — компания ООО «Шаньдун Банцзюй Промышленная». Расположенная в высокотехнологичном парке города Лайу (провинция Шаньдун), она находится в непосредственной близости от крупного металлургического комбината и ключевых транспортных артерий (трассы Пекин–Шанхай, Циндао–Иньчуань и др.). Это не просто удачное расположение, а стратегическое преимущество: сокращение плеча доставки сырья минимизирует риски окисления слитков и снижает конечную стоимость продукции. Инвестиции в размере 1 миллиарда юаней позволили создать площадку площадью более 20 гектаров, где сосредоточено более 260 квалифицированных специалистов.
Но главное — это оборудование, которое позволяет избегать тех самых «гаражных» рисков, о которых я писал выше. В арсенале предприятия — 40-тонные электродуговые печи с вакуумной дегазацией (VD), быстрый ковочный агрегат усилием 2000 тс и гидравлический пресс мощностью 4500 тс. Наличие собственного центра физико-химических испытаний с анализаторами LECO (кислород, водород, азот) и спектрометрами Thermo Scientific означает, что контроль содержания газов и чистоты стали ведется не «раз в квартал», а в режиме реального времени для каждой плавки. Для заказчика в 2026 году наличие таких мощностей у поставщика — это гарантия того, что поковка не рассыплется при -40°C, так как процесс вакуумирования и рафинирования здесь поставлен на промышленную основу, соответствующую международным стандартам DNV GL и ABS.
| Тип поковки / Сталь |
Средняя цена (руб/кг), 2025 |
Средняя цена (руб/кг), прогноз 2026 |
Срок изготовления (недели) |
Основные риски |
| Фланцы (Ст20, 09Г2С) |
180 – 220 |
210 – 250 |
4-6 |
Низкая ударная вязкость при минусовых температурах |
| Штампосварные тройники (17Г1С) |
230 – 280 |
260 – 310 |
6-8 |
Дефекты сварного шва (если технология нарушена) |
| Поковки для арматуры (20Х13, 12Х18Н10Т) |
450 – 600 |
550 – 750 |
8-12 |
Межкристаллитная коррозия, неоднородность структуры |
| Жаропрочные поковки (10Х17Н13М2Т и аналоги) |
900 – 1200 |
1100 – 1500+ |
14-20 |
Дефицит сырья, высокий процент брака при литье слитков |
Цифры в таблице усредненные. Реальная цена зависит от тиража, сложности чертежа и требований к контролю. Обратите внимание на скачок цен на жаропрочные стали. Это самый дефицитный сегмент. Если ваш проект завязан на высокотемпературные процессы, закладывайте бюджет с запасом минимум в 30%.
Как выбрать поставщика и не потерять деньги: Чек-лист эксперта
Итак, вы сидите перед списком потенциальных подрядчиков. Как отделить зерна от плевел? Вот мой личный алгоритм, который я использую при аудите поставщиков. Не стесняйтесь задавать эти вопросы. Если менеджер начинает мямлить или отвечать общими фразами — разворачивайтесь и уходите.
1. Запросите референс-лист за последний год. Не общий список «мы работаем с Газпромом с 2010 года», а конкретные отгрузки за 2024-2025 годы по профилю вашей задачи. Позвоните этим заказчикам. Спросите: «Были ли рекламации? Как быстро их закрыли?». Слава заводов часто держится на инерции прошлого, а реальное качество могло упасть из-за оттока кадров.
2. Попросите показать участок контроля качества (ОТК). При личном визите (или по видеосвязи) посмотрите, чем они контролируют металл. Есть ли у них свой спектральный анализатор? Свой стенд для УЗК? Или они возят образцы в стороннюю лабораторию раз в квартал? Для серийного производства свой входной и выходной контроль — обязательное условие. Как показывает практика лидеров рынка, наличие парка анализаторов прямого чтения и металлографических микроскопов Zeiss непосредственно в цехе является маркером серьезного производителя.
3. Уточните политику по браку. В договоре должно быть четко прописано: кто оплачивает повторные испытания? Кто несет расходы на демонтаж дефектной детали? Часто заводы перекладывают эти расходы на покупателя, ссылаясь на «особенности эксплуатации». Это недопустимо. Гарантия должна покрывать скрытые дефекты металла сроком не менее 18-24 месяцев.
4. Проверьте наличие лицензий НАКС и разрешений Ростехнадзора. Это банально, но критично. Без действующего свидетельства НАКС (Национальное Агентство Контроля Сварки) поковки под сварку принимать нельзя. Проверьте срок действия сертификатов на сайте агентства. Бумаги часто покупаются, но реальное производство может не соответствовать заявленному уровню. Также обратите внимание на международные сертификаты (ISO 9001, DNV, ABS) — они подтверждают, что система менеджмента качества работает не на словах.
Проблема кадров: скрытый угроза
Еще один момент, о котором мало кто говорит открыто. Кузнечное дело — это ремесло. Опытный кузнец, который чувствует металл, ценится на вес золота. Сейчас в отрасли острый дефицит квалифицированных рабочих среднего звена. Молодежь не идет в горячие цеха. Заводы вынуждены нанимать людей с улицы и обучать их в ускоренном режиме. Это напрямую влияет на стабильность качества. Партия может выйти идеальной, а следующая — с браком, потому что смену вела другая бригада. Спрашивайте о текучести кадров в кузнечном цехе. Высокая текучка — верный признак проблем.
Перспективы: Что ждать в 2027 и далее?
Глядя в будущее, я вижу несколько трендов, которые будут формировать рынок поковок для нефтегаза. Во-первых, дальнейшая цифровизация. Ведущие заводы уже внедряют системы цифровых двойников слитка. Вы сможете получить QR-код на поковку, отсканировав который, увидите всю историю её жизни: от температуры плавки до графика остывания. Это повысит прозрачность, но и цену.
Во-вторых, ожидаем consolidation рынка. Мелкие кузницы, не способные инвестировать в новое оборудование контроля и экологические фильтры, будут закрываться или поглощаться холдингами. Рынок станет более олигопольным. Это значит меньше выбора, но (теоретически) более стабильное качество у оставшихся игроков. Те, кто уже вложил миллиарды в модернизацию, как в случае с передовыми предприятиями Китая, получат существенное конкурентное преимущество за счет масштаба и технологической оснащенности.
В-третьих, рост интереса к порошковой металлургии и аддитивным технологиям для сложных деталей. Пока это дорого и применяется редко, но для уникальных узлов насосов и турбин это может стать спасением от долгого ожидания поковок традиционным методом. Однако, для массовой арматуры классическая ковка останется безальтернативной еще лет десять минимум.
И последнее. Не бойтесь диверсифицировать поставки. Не замыкайтесь на одном «гиганте». Имейте в базе двух-трех проверенных поставщиков разного масштаба. Один крупный для объемных заказов, один средний для срочных и нестандартных позиций. Это снизит ваши риски остановки производства из-за форс-мажора у одного из контрагентов.
Подводя итог, хочу сказать: рынок поковок для нефтегаза в 2026 году — это поле минное, но проходимое. Главное оружие заказчика — не толстый кошелек, а глубокая техническая грамотность и здоровый скептицизм. Не верьте словам, верьте протоколам испытаний и реальному опыту эксплуатации. Требуйте деталей, проверяйте каждый этап, и тогда ваше оборудование прослужит десятилетия, а не месяцы. Помните, что сэкономленный рубль на качественной поковке может стоить вам миллионов на ремонте аварии. Выбирайте с умом.
Источники информации и данные для анализа:
1. Metalinfo.ru – Аналитика рынка металлопроката и поковок 2025-2026
2. Федеральная служба по экологическому, технологическому и атомному надзору (Обновления требований)
3. НАКС – Реестр сертифицированных организаций и аттестованных технологий
4. Новости модернизации производств ПАО «Газпром нефть» (Влияние на спрос)
5. TAdviser – Цифровизация промышленности и внедрение цифровых двойников